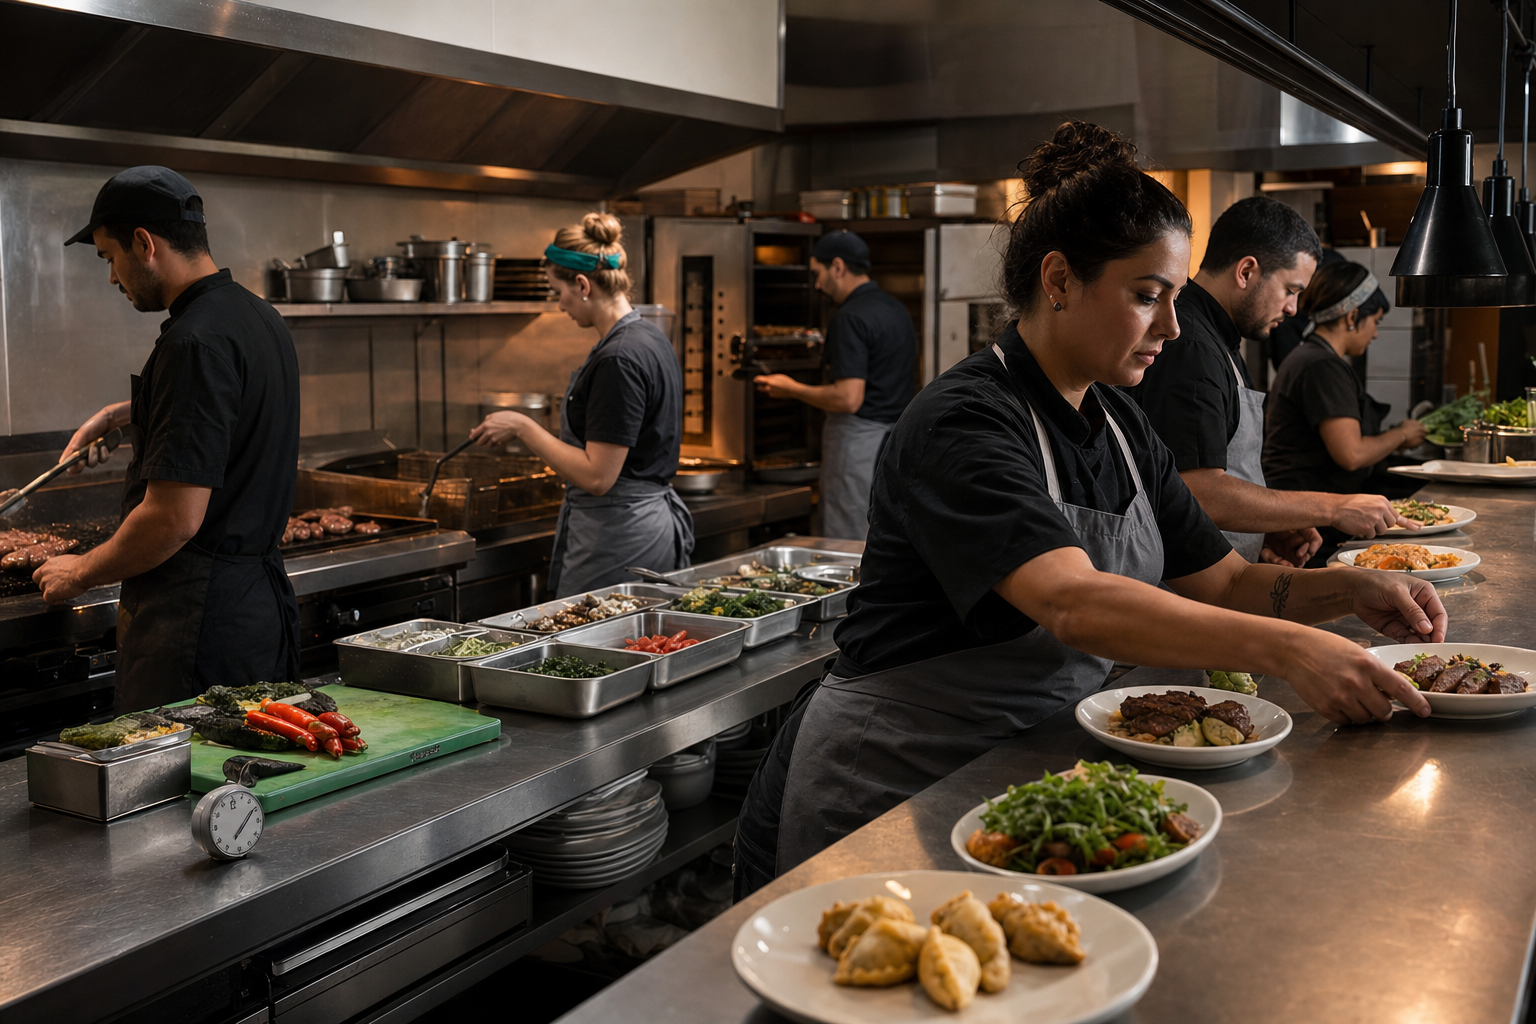
Medí la capacidad de cada estación en la franja de mayor presión y expresala en la misma unidad que la demanda: porciones, unidades o comandas dentro de un intervalo de 30 minutos, por ejemplo. Para cada puesto registrá unidades por ciclo, minutos del ciclo, minutos realmente productivos, operadores efectivos y restricciones compartidas. Calculá cuánto puede terminar cada estación, comparalo con lo que necesita producir y localizá la brecha más importante. Después verificá el pase: producir más en una plancha o un horno no resuelve el flujo si las comandas no se pueden armar y despachar juntas.
Qué significa capacidad y qué unidad conviene usar
La capacidad útil para decidir no es la cantidad de hornallas, la superficie de la cocina ni la suma de personas presentes. Es la cantidad de producción que el sistema puede completar en un período determinado, con su método real de trabajo y sus restricciones visibles. La unidad cambia según la pregunta:
- Platos terminados por intervalo: sirve para mirar la salida completa.
- Comandas por 15 o 30 minutos: sirve para relacionar cocina, pase y salón.
- Porciones de una familia: sirve para plancha, freidora, horno o mise en place.
- Minutos de producción requeridos: sirve cuando varios productos comparten una estación.
Elegí primero la franja que querés auditar. Puede ser el bloque de mayor presión de una noche, un almuerzo específico o un escenario de apertura; no mezcles venta diaria promedio con una decisión que ocurre en la hora pico. Si cada estación usa una unidad distinta, convertí todo en el punto donde se toma la decisión. No sumes 30 porciones de guarnición, 20 unidades de plancha y 15 comandas como si fueran la misma cosa.
También conviene separar tres tipos de información en la planilla:
- Hechos: datos observados, como hora de ingreso de una comanda, duración de un ciclo, unidades que entran en un lote o personas asignadas.
- Supuestos: condiciones todavía no verificadas, como una carta futura, un nuevo equipo, una distribución de personal o una demanda prevista.
- Ejemplos: números creados para mostrar el método. No son referencias universales ni deben trasladarse a un presupuesto o a una decisión sin medir.
La capacidad teórica supone una operación continua. La capacidad efectiva descuenta lo que realmente interrumpe la producción: preparación, cambios de producto, carga y descarga, reposición, limpieza, emplatado, desplazamientos, esperas y tareas simultáneas. La segunda es la que sirve para comparar con la demanda pico.
El marco PACE para auditar una estación
Para evitar una planilla llena de cifras inconexas, usá cuatro capas. El marco PACE —Pico, Asignación, Capacidad efectiva y Egreso— ordena la observación antes de elegir una intervención.
| Capa | Pregunta que responde | Registro mínimo |
|---|---|---|
| Pico | ¿En qué intervalo se concentra la exigencia? | Día o escenario, inicio y fin, demanda por familia y unidad |
| Asignación | ¿Qué producto, tarea y operador pasan por cada puesto? | Receta o familia, ciclo o lote, operadores efectivos, dependencias |
| Capacidad efectiva | ¿Cuánto puede terminar el puesto con sus pérdidas normales? | Unidades por ciclo, minutos del ciclo, minutos productivos y restricción común |
| Egreso | ¿La producción puede convertirse en una comanda completa que sale? | Capacidad del pase, armado, secuencia, espera y salida |
Las fórmulas, sin factores opacos
Para un ciclo repetitivo, calculá primero una capacidad de referencia para el intervalo elegido:
Capacidad por estación = unidades por ciclo × (minutos productivos ÷ minutos del ciclo) × operadores efectivos
Los minutos productivos son los que quedan disponibles para esa tarea dentro del intervalo. Si una persona debe reponer, emplatar o atender otra estación, esas tareas reducen sus minutos efectivos. Si dos operadores comparten una sola freidora, una plancha, una mesa de armado o una salida hacia el pase, no multipliques automáticamente la cifra: aplicá la restricción compartida que hayas medido.
Cuando exista un límite común, la fórmula de trabajo queda así:
Capacidad efectiva = menor valor entre capacidad de operadores/equipo y capacidad de la restricción compartida
Brecha = demanda pico − capacidad efectiva
Una brecha positiva indica que la demanda declarada supera la capacidad calculada para ese intervalo. Una brecha igual a cero deja poco espacio para variaciones y merece observación. Una brecha negativa no prueba que todo el servicio esté resuelto: todavía hay que revisar el pase, la secuencia, la calidad y la recuperación después de una ráfaga.
En estaciones por lotes, usá el tamaño del lote y los lotes que realmente pueden completarse, incluyendo carga, descarga, reposición y espera. Un lote grande puede acortar cambios y, a la vez, aumentar esperas o deteriorar el producto; uno pequeño puede sostener la frescura y multiplicar movimientos. La planilla debe hacer visible esa elección, no esconderla en un porcentaje genérico.
Una matriz para decidir dónde mirar primero
Además de la brecha, puntuá cada estación de 0 a 3 en cuatro dimensiones. Es una herramienta editorial de priorización, no una norma ni una medición de rendimiento:
- Carga: qué tan cerca está la demanda de la capacidad efectiva observada.
- Variabilidad: cuánto cambian los ciclos, productos y tamaños de pedido.
- Dependencia: cuántas tareas o puestos deben completarse antes.
- Recuperación: qué tan fácil es ponerse al día después de una acumulación.
Podés usar este índice interno:
Índice de atención = carga + variabilidad + dependencia − recuperación
A mayor índice, mayor prioridad para observar y volver a medir. No uses un corte fijo para declarar que existe un cuello de botella. El índice ayuda a elegir la primera pregunta; la cola real, la salida de platos y la repetición del patrón durante el pico completan el diagnóstico.
Planilla de auditoría de capacidad por estación
Copiá esta tabla a una hoja de cálculo y usá una fila por estación y familia de producto. Si una misma plancha trabaja con dos familias cuyos ciclos son distintos, creá dos filas y luego revisá el total de minutos que comparten. La fila de intervalo pico evita que un dato de una hora tranquila se mezcle con el bloque que querés decidir.
| Intervalo pico | Familia o producto | Estación | Demanda pico | Unidades por ciclo o lote | Minutos del ciclo | Minutos productivos | Operadores efectivos | Restricción compartida | Capacidad efectiva | Brecha | Señal de cuello de botella | Responsable de acción |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| [día, inicio-fin] | [familia] | [puesto] | [unid./intervalo] | [unid.] | [min.] | [min.] | [n.º] | [equipo, pase, espacio u operador] | [fórmula] | [demanda-capacidad] | [cola, espera, faltante] | [rol a asignar] |
| [día, inicio-fin] | [familia] | [puesto] | [unid./intervalo] | [unid.] | [min.] | [min.] | [n.º] | [restricción] | [fórmula] | [demanda-capacidad] | [señal] | [rol a asignar] |
En una hoja de cálculo, la fórmula conceptual para la columna de capacidad es:
(unidades por ciclo × minutos productivos ÷ minutos del ciclo) × operadores efectivos
Si la restricción compartida tiene una capacidad menor, reemplazá el valor por el menor entre ambas capacidades. En la columna de responsable no pongas “cocina” como una etiqueta genérica: asigná un rol que pueda relevar, probar la modificación y devolver una medición. El nombre de una persona puede cambiar; el dueño de la acción tiene que quedar claro.
Completá también una pequeña ficha del intervalo:
- Demanda de referencia: qué registros, comandas o pronóstico alimentan el número.
- Alcance: qué productos entran y cuáles quedan fuera.
- Condición de personal: quién está disponible y qué tareas comparte.
- Condición de equipo: qué equipos funcionan y cuáles son restricciones comunes.
- Criterio de salida: cuándo una comanda se considera completa y lista para despacho.
- Supuesto que más puede cambiar la lectura: por ejemplo, mix de carta, lote o distribución de operadores.
Ejemplo trabajado: auditoría de una franja de 30 minutos
Este ejemplo es hipotético. Todos sus números fueron creados para explicar la planilla; no son un estándar de producción. Supongamos una carta de prueba que concentra 40 platos en 30 minutos, distribuidos en 20 comandas. En ese intervalo requiere 40 porciones de mise en place, 24 unidades de plancha, 18 porciones de freidora y 16 del horno. El pase debe convertir 20 comandas en salidas completas.
La capacidad se calcula con los minutos productivos, no con los 30 minutos completos. Esa diferencia representa cambios, reposición, descarga, armado u otras tareas que, en este ejemplo, se declaran como supuestos de trabajo.
| Estación | Demanda en 30 min | Unidades por ciclo | Ciclo | Minutos productivos | Operadores efectivos | Límite compartido | Capacidad efectiva | Brecha |
|---|---|---|---|---|---|---|---|---|
| Mise en place | 40 porciones | 20 | 15 min | 27 | 1 | — | 36 porciones | 4 |
| Plancha | 24 unidades | 8 | 10 min | 25 | 1 | 20 unidades | 20 unidades | 4 |
| Freidora | 18 porciones | 6 | 5 min | 20 | 1 | — | 24 porciones | -6 |
| Horno | 16 porciones | 8 | 12 min | 24 | 1 | — | 16 porciones | 0 |
| Pase | 20 comandas | 5 | 6 min | 24 | 1 | 20 comandas | 20 comandas | 0 |
La cuenta de la plancha es 8 × (25 ÷ 10) × 1 = 20 unidades en el intervalo. Como la demanda es 24, la brecha aritmética es 4. En la mise en place, 20 × (27 ÷ 15) = 36, también por debajo de las 40 porciones solicitadas. La freidora queda en 6 × (20 ÷ 5) = 24, por encima de las 18 porciones del ejemplo. El horno llega justo a 16 y el pase a 20 comandas: ambos quedan sin brecha en esta fotografía, pero no deben tratarse como holgados.
Para ordenar la atención, podés comparar la demanda con la capacidad dentro de cada unidad. La carga relativa de la plancha es 24 ÷ 20 = 1,20; la de mise en place es aproximadamente 40 ÷ 36 = 1,11; la de freidora es 18 ÷ 24 = 0,75. No compares esos números entre unidades distintas como si fueran una suma. La lectura inicial es investigar plancha y mise en place, y confirmar si el pase mantiene su capacidad cuando llegan comandas con productos de las dos estaciones.
Sensibilidad de una decisión, no promesa de rendimiento
La misma planilla permite probar qué cambia y qué no cambia bajo supuestos explícitos:
| Intervención hipotética | Cuenta visible | Lectura para decidir | Verificación pendiente |
|---|---|---|---|
| Liberar parte de las tareas de la plancha y elevar sus minutos productivos a 28 | 8 × (28 ÷ 10) = 22,4 |
La brecha se reduce a 1,6 unidades equivalentes, pero no desaparece en el cálculo | Ciclos completos, emplatado, calidad y coordinación |
| Sumar un segundo operador a la misma plancha | mínimo de (8 × (25 ÷ 10) × 2) y 20 compartidas = 20 |
La restricción común deja la capacidad igual en esta hipótesis | Espacio, seguridad operativa y tareas que realmente puede asumir la segunda persona |
| Trasladar cuatro unidades a otra estación | Demanda de plancha: 24 − 4 = 20 |
La brecha de la plancha se cierra en la tabla | Capacidad, mise en place y pase de la estación receptora |
La última fila no autoriza por sí sola a mover producción. Solo muestra que una modificación puede desplazar la restricción. Si la estación receptora, el almacenamiento o el pase no acompañan, la cola aparece en otro lugar. Por eso la decisión debe seguir el flujo completo, no la cifra aislada de un equipo.
Matriz de decisión para el siguiente paso
Usá esta tabla después de completar la planilla. Elegí una acción acotada y definí qué observación la puede confirmar o descartar.
| Señal observada | Primera acción razonable | Qué no conviene suponer | Dato para la siguiente revisión |
|---|---|---|---|
| Demanda por encima de la capacidad de un puesto | Medir movimientos, cambios, reposición y minutos productivos | Que comprar otro equipo sea la primera respuesta | Tiempo de ciclo y causa de cada interrupción |
| Dos personas comparten un único equipo | Calcular el límite común y repartir tareas por minutos | Que dos operadores dupliquen automáticamente la producción | Tiempo ocupado del equipo, carga y descarga |
| Equipos disponibles mientras una persona acumula tareas | Dibujar la secuencia y reasignar una tarea concreta | Que falte equipamiento | Minutos de espera del equipo y de la persona |
| Cocción suficiente, pero comandas esperando en el pase | Auditar armado, control, superficie y secuencia de salida | Que más hornallas solucionen la espera | Hora de llegada al pase y hora de salida completa |
| Demanda prevista, pero sin datos observados | Construir escenarios separados y marcar supuestos | Que un promedio diario represente el pico | Pedidos por bloques y mix de familias |
| Lote grande reduce cambios, pero acumula producto esperando | Comparar lotes pequeños y grandes con el mismo criterio de salida | Que más unidades por lote siempre sea mejor | Tiempo de espera, reposición, descarte y calidad |
Esta matriz es una guía de conversación entre operación, arquitectura y proyecto. No reemplaza el relevamiento de un local ni convierte un escenario en una medición real.
Implementación: del registro a una decisión acotada
- Definí el intervalo y la unidad. Escribí inicio, fin, escenario y salida que vas a contar. Si la decisión es sobre comandas, no la mezcles con platos sin una conversión explícita.
- Armá el mapa de requerimientos. Para cada familia de la carta, anotá qué estación toca, qué lote usa, qué operador interviene y qué dependencia tiene antes de llegar al pase.
- Separá hechos y supuestos. Marcá con una etiqueta los datos observados, los pronósticos y los valores de ejemplo. Una fórmula prolija con un supuesto oculto sigue siendo una base débil para decidir.
- Medí ciclos y pérdidas. Registrá preparación, cocción, descarga, emplatado, reposición, limpieza, desplazamientos y esperas. Anotá la causa, no solo el tiempo total.
- Completá una fila por combinación relevante. No promedies productos con ciclos incompatibles. Sumá después los minutos que comparten un equipo, un operador o una superficie.
- Auditá el pase y las restricciones comunes. Tomá hora de ingreso de la comanda, inicio de producción, llegada al pase y salida completa. Señalá faltantes, rehacer platos y acumulaciones.
- Elegí una sola intervención inicial. Puede ser cambiar la secuencia, mover una tarea, revisar un lote, trasladar una preparación, ajustar el mix o evaluar equipamiento. Definí responsable, condición de prueba y dato que vas a comparar.
- Volvé a medir antes de escalar. Si el cuello de botella se mueve, actualizá la planilla. No cierres una decisión de layout, personal o equipamiento mirando solo una estación.
Protocolo breve de cinco servicios
Cuando exista operación suficiente para observar, aplicá una secuencia comparable:
- Servicio 1: medí sin cambiar el método; buscá tiempos de ciclo y causas de espera.
- Servicio 2: confirmá qué estación acumula trabajo dentro del pico y en qué familias.
- Servicio 3: probá una mejora operativa acotada, como una secuencia o reposición distinta.
- Servicio 4: repetí con la distribución de operadores definida y anotá cualquier restricción compartida.
- Servicio 5: compará capacidad calculada, salida completa, faltantes, rehacer platos y variación de tiempos.
Si todavía no hay cinco servicios comparables, usá la planilla como escenario de trabajo y escribí qué dato falta. No presentes una proyección como si fuera una observación.
Limitaciones y cuándo no usar el cálculo sin más
- No es un plano ni una habilitación. La planilla no determina requisitos de higiene, manipulación, almacenamiento, seguridad, extracción, potencia, circulación o habilitación. Esas condiciones deben revisarse según el local y la jurisdicción correspondiente antes de comprometer una obra o una operación.
- No hay un factor universal de descuento. Los minutos no productivos dependen de la carta, el método, el equipo, las tareas y el layout. Si no los medís, dejalos como supuesto y no los disfraces de precisión.
- El ejemplo no es un benchmark. Los números de la franja de 30 minutos solo explican las fórmulas. Reemplazalos por tus registros, y verificá los ciclos completos cuando una cuenta dé unidades decimales.
- Una estación no equivale a toda la cocina. La salida puede estar limitada por pase, almacenamiento, enfriamiento, lavado, personal, espacio o secuencia aunque la cocción tenga capacidad disponible.
- La demanda es una entrada, no una certeza. Si cambia el mix de productos o la concentración de pedidos, hay que recalcular por familia y por intervalo.
- Más personas no siempre significan más capacidad. Un equipo, una mesa, una freidora o el pase pueden ser restricciones compartidas. La fila correspondiente debe mostrar ese límite.
- El cálculo no reemplaza el criterio de calidad. Un lote puede ser aritméticamente posible y no ser aceptable por espera, temperatura, textura, presentación o coordinación. Definí el criterio de salida antes de comparar alternativas.
Preguntas frecuentes
¿Cuál es la fórmula más simple para empezar?
Usá unidades por ciclo × (minutos productivos ÷ minutos del ciclo) × operadores efectivos y compará el valor con la demanda del mismo intervalo y unidad. Después aplicá el límite menor de cualquier equipo o recurso compartido. Es una primera aproximación; la observación del pase y de las colas decide si la cuenta representa el flujo.
¿Tengo que multiplicar la capacidad por la cantidad de cocineros?
Solo cuando pueden trabajar de forma efectiva e independiente durante el mismo ciclo. Si comparten un equipo, una superficie, una salida o una tarea que no puede hacerse en paralelo, incorporá esa restricción y no multipliques de manera automática.
¿Qué hago si todavía no tengo ventas históricas?
Construí uno o más escenarios de carta de prueba y escribí qué valores son supuestos. Usá la planilla para saber qué deberías medir: unidades por familia, intervalo, ciclos, operadores, pase y salida completa. El escenario sirve para preparar preguntas; no reemplaza los datos del servicio.
¿Cómo comparo una plancha con el pase si usan unidades diferentes?
No compares directamente porciones con comandas. Primero elegí un punto común, como comandas completas por intervalo, y documentá cuántas unidades de cada familia requiere cada salida. Si esa conversión no existe, mantené análisis separados y describí la dependencia entre puestos.
¿El pase cuenta como una estación?
Sí, para esta auditoría conviene tratarlo como un punto de producción y coordinación. Allí se controla, arma y libera la comanda. Medí recepción, armado, espera y salida; de lo contrario, una cocina puede parecer suficiente mientras se acumulan platos terminados.
¿Cuándo conviene evaluar más equipamiento o personal?
Después de medir el cuello de botella y probar si la causa está en la secuencia, los cambios de producto, la reposición, el lote o una tarea compartida. Si la restricción sigue presente, compará la intervención de equipamiento o personal con sus efectos sobre espacio, flujo, inversión, calidad y operación.
¿Qué diferencia hay entre capacidad teórica y efectiva?
La teórica usa ciclos continuos. La efectiva descuenta los minutos y recursos que no están disponibles para producir: preparación, cambios, carga, descarga, emplatado, reposición, limpieza, esperas y simultaneidad. Para decidir sobre el pico, trabajá con la segunda y dejá visibles sus supuestos.
Próximo paso
Usá la planilla como una conversación concreta: qué intervalo estás mirando, qué estación limita, qué dato falta y quién puede medirlo. Si el análisis tiene que entrar en una decisión puntual sobre un local, una carta o un problema operativo, Restaurant Argentina presenta un Diagnóstico Gastronómico 48h para revisar una situación o decisión antes de avanzar, con riesgos y supuestos, recomendaciones priorizadas y próximos pasos de 14 días. Podés conocer esa opción en Analizar mi proyecto.